Artykuł sponsorowany
Jak automat formuje kubek papierowy i od czego zależy stabilność całej linii
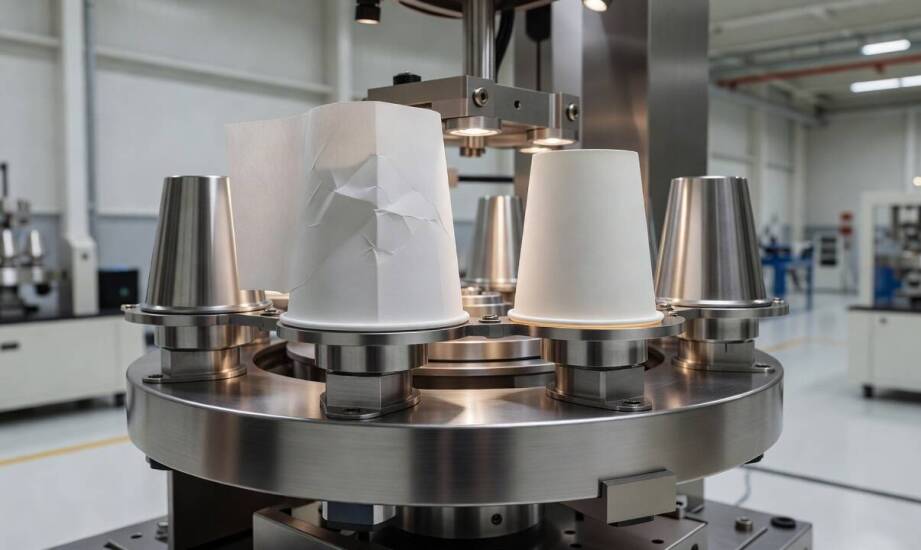
Jakość gotowego kubka papierowego zależy w pierwszej kolejności od precyzji działania automatu formującego, a dopiero w drugiej od właściwości użytego surowca. Przejście branży opakowaniowej z wyrobów w pełni plastikowych na celulozowe wymusiło na parkach maszynowych skok technologiczny. Papier jest materiałem higroskopijnym i podatnym na odkształcenia, dlatego jego obróbka z prędkością setek sztuk na minutę wymaga idealnej synchronizacji. Nawet najlepszej klasy karton barierowy nie uformuje szczelnego pojemnika, jeśli mechanizmy prowadzące i zgrzewające stracą kalibrację. W codziennej praktyce serwisowej specjalistów INFOGRAF regularnie dostrzegamy, jak zasadnicze znaczenie dla ciągłości produkcji ma powtarzalność ruchów roboczych urządzeń. Złożone układy muszą w ułamkach sekund realizować serię operacji mechanicznych i termicznych przy ściśle określonych parametrach. Odstępstwa od normy powodują natychmiastowy wzrost liczby braków i wymuszają nieplanowane postoje linii, co generuje wymierne straty materiałowe.
Przeczytaj również: MSI
Etapy formowania kubka i zadania poszczególnych modułów
Proces roboczy rozpoczyna się od pobrania płaskiego wykroju w kształcie wachlarza z magazynka podającego. Element ten trafia do strefy formowania, gdzie zestaw prowadnic owija go wokół stalowego trzpienia, nadając mu docelowy kształt stożkowego cylindra. Odpowiednio skalibrowana maszyna do kubków łączy krawędzie boczne przy użyciu stacji zgrzewania termicznego lub ultradźwiękowego. Główną zaletą fali ultradźwiękowej jest wnikanie bezpośrednio w strukturę materiału, co pozwala trwale stopić polietylenową powłokę bez ryzyka powierzchownego przypalenia papieru.
Przeczytaj również: Manta
Moduł podający pobiera następnie z osobnej rolki wąską taśmę papieru, z której pracujący wykrojnik na bieżąco wycina okrągłe dno. Gotowy krążek zostaje natychmiast wtłoczony do wnętrza przygotowanego wcześniej cylindra i osadzony na wyznaczonej wysokości. System przesuwa zmontowany w ten sposób układ do stacji radełkującej. Mechanizm ten podgrzewa dolną krawędź ścianki, zawija ją szczelnie pod dno, a następnie poddaje silnemu zgniataniu. Precyzyjne połączenie dna ze ścianką boczną gwarantuje całkowitą szczelność wyrobu podczas napełniania go gorącym płynem.
Przeczytaj również: Zalman
Przedostatnią fazą cyklu produkcyjnego jest wywinięcie górnego rantu kubka. Specjalnie wyprofilowane narzędzia tłoczące płynnie zaokrąglają krawędź papieru, podwijając ją do zewnątrz. Powstaje gładki i sztywny brzeg, który umożliwia bezpieczne użytkowanie opakowania oraz stabilne zatrzaśnięcie wieczka. Proces formowania kończy się mechanicznym wyrzutem. Sprężone powietrze zdmuchuje uformowany detal z trzpienia roboczego do rury transportowej, skąd gotowy produkt trafia na stół odbiorczy lub bezpośrednio do modułu pakującego.
Wpływ surowca i diagnozowanie problemów z ustawieniami
Specyfika pracy automatów formujących wymaga stosowania papieru o zdefiniowanych parametrach fizycznych, w tym o odpowiednim układzie włókien. Standardowa gramatura materiału bazowego wynosi od 150 do 350 g/m², przy czym w masowej produkcji najczęściej wykorzystuje się warianty od 170 do 270 g/m². Osobnej weryfikacji podlega powłoka polietylenowa (PE), której grubość oscyluje zazwyczaj wokół 10–20 µm, co w przełożeniu na masę odpowiada gramaturze 15–18 g/m². Tworzywo musi równomiernie stopić się pod wpływem ciepła grzałek i nacisku rolek roboczych. Niewłaściwy dobór proporcji warstw skutkuje wadami strukturalnymi, ponieważ zbyt gruba warstwa polietylenu utrudnia spajanie, a jej niedobór prowadzi do pękania szwów.
Rozjazd kalibracji podzespołów maszyny daje specyficzne objawy na gotowym produkcie. Widoczne zagniecenia na bocznej ściance świadczą o nierównym podawaniu wykroju przez mechanizm ssący lub o zbyt silnym docisku rolek transportujących. Postrzępiony albo nieregularny brzeg górny sugeruje natomiast problemy w stacji zwijania rantu. Zazwyczaj jest to wynik wypracowania matryc tłoczących lub niewłaściwej synchronizacji prędkości obrotowej na samym końcu cyklu.
Nieszczelność szwu bocznego lub obwodu dna to najczęstsza wada produkcyjna spotykana w zakładach. Wynika ona zazwyczaj ze spadku temperatury układu grzewczego, zbyt niskiego ciśnienia formującego lub mechanicznego wyeksploatowania zębów narzędzia radełkującego. Spadek sprawności urządzenia przyjmuje również formę niestabilnego odbioru gotowych wyrobów. Zacinanie się kubków w strefie wyrzutu pneumatycznego sygnalizuje błędną synchronizację czasową dysz powietrznych lub gromadzenie się resztek stopionego plastiku na powierzchni trzpienia.
Utrzymanie płynności produkcji opakowań wymaga monitorowania jakości półfabrykatów oraz stanu technicznego parku maszynowego. Właściwy dobór gramatury papieru i powłoki zabezpieczającej musi iść w parze z punktową kalibracją temperatury, siły zgniotu oraz czasów cyklu poszczególnych stacji.
Systematyczna konserwacja mechanizmów podających, zgrzewających i układów pneumatycznych skutecznie ogranicza ryzyko powstawania nieszczelności i odkształceń. Stabilnie pracująca linia formująca zapewnia utrzymanie założonych wymiarów kubka, gwarantuje przewidywalny poziom zużycia surowców i obniża koszty związane z odrzutem wadliwych partii produkcyjnych.
Kategorie artykułów
Polecane artykuły

Jak zapewnić zgodność struktur JPK VAT z systemem Oracle JD Edwards?
Zgodność struktur JPK VAT z systemem Oracle JD Edwards jest kluczowa dla prawidłowego raportowania oraz spełnienia wymogów prawnych. Odpowiednie oprogramowanie odgrywa istotną rolę w integracji tych elementów, co minimalizuje ryzyko błędów oraz problemów podczas generowania raportów. Zrozumienie zna

Jak mango wpływa na popularność potraw wegetariańskich?
Mango zdobywa uznanie w kuchniach wegetariańskich dzięki słodkiemu smakowi i soczystej konsystencji, co czyni ten owoc idealnym składnikiem różnorodnych dań. Owoce te wzbogacają sałatki, smoothie, desery oraz dania główne, a ich obecność przyciąga uwagę osób poszukujących zdrowych alternatyw. Spożyc